首页
关于艾泰科
关于艾泰科
公司介绍
资质与认证
加入我们
联系我们
产品中心
气弹簧
普通气弹簧
自锁型气弹簧
牵引式气弹簧
不锈钢气弹簧
阻尼器
连接件
easymotion
导柱
电动推杆/附件
直列式电推杆
按钮开关
开关电源
旋转定位部件
定位铰链
转矩嵌件
一字轴
2D/3D旋转铰链
KIPP ESD/抗菌/可再生/带传感器操作件
拉手
旋钮
手柄
夹紧杆
快拆夹具
螺母螺丝
物料盒
旋转适配器
塑料杯架
KIPP 夹紧部件
零点夹紧系统
五轴模块夹紧系统80
五轴模块夹紧系统50
多夹紧系统
定位与夹紧系统
KIPPflexX五轴虎钳/五轴夹紧系统紧凑型
三轴夹紧系统 / 五轴夹紧系统
楔形夹
固定夹头
固定钳口
其他附件
夹紧锁
紧锁销
衬套
机器和夹具组件附件
夹紧臂
杠杆夹
KIPP 标准件
锁
密封条/密封件
铰链
万向脚/调平脚
滑轨
锁扣
快速夹钳
夹紧元件
柱塞
螺丝螺栓垫圈螺纹螺丝塞
支撑元件定位元件止动元件
轴套/锁环/夹紧轮毂
定位衬套
接头
磁铁
减震器
脚轮
轴承导向滚轮吊环/环螺栓
定位珠/定位柱
全向轮
KIPP 液压部件
液压支撑元件/螺纹连接
液压旋转夹
液压缸
液压侧夹
液位指示器
传动部件
联轴器
工程塑料轴承
阀与气缸
钢丝绳
解决方案
解决方案
医疗和康复
半导体设备
精密机械
海洋船舶
航空
汽车工业
特种设备
资讯中心
资讯中心
企业新闻
新产品资讯
视频集锦
服务与支持
服务与支持
技术咨询
线上会议
language
简体中文
EN
商城
首页
关于艾泰科
公司介绍
资质与认证
加入我们
联系我们
产品中心
气弹簧
普通气弹簧
自锁型气弹簧
牵引式气弹簧
不锈钢气弹簧
阻尼器
连接件
easymotion
导柱
电动推杆/附件
直列式电推杆
按钮开关
开关电源
旋转定位部件
定位铰链
转矩嵌件
一字轴
2D/3D旋转铰链
KIPP ESD/抗菌/可再生/带传感器操作件
拉手
旋钮
手柄
夹紧杆
快拆夹具
螺母螺丝
物料盒
旋转适配器
塑料杯架
KIPP 夹紧部件
零点夹紧系统
五轴模块夹紧系统80
五轴模块夹紧系统50
多夹紧系统
定位与夹紧系统
KIPPflexX五轴虎钳/五轴夹紧系统紧凑型
三轴夹紧系统 / 五轴夹紧系统
楔形夹
固定夹头
固定钳口
其他附件
夹紧锁
紧锁销
衬套
机器和夹具组件附件
夹紧臂
杠杆夹
KIPP 标准件
锁
密封条/密封件
铰链
万向脚/调平脚
滑轨
锁扣
快速夹钳
夹紧元件
柱塞
螺丝螺栓垫圈螺纹螺丝塞
支撑元件定位元件止动元件
轴套/锁环/夹紧轮毂
定位衬套
接头
磁铁
减震器
脚轮
轴承导向滚轮吊环/环螺栓
定位珠/定位柱
全向轮
KIPP 液压部件
液压支撑元件/螺纹连接
液压旋转夹
液压缸
液压侧夹
液位指示器
传动部件
联轴器
工程塑料轴承
阀与气缸
钢丝绳
解决方案
资讯中心
企业新闻
新产品资讯
视频集锦
服务与支持
技术咨询
线上会议
获取产品信息
协助选型
2D/3D图纸
报价
微信扫码咨询
电话咨询
13603062786
首页
-
KIPP 标准件
-
支撑元件定位元件止动元件
2D
3D
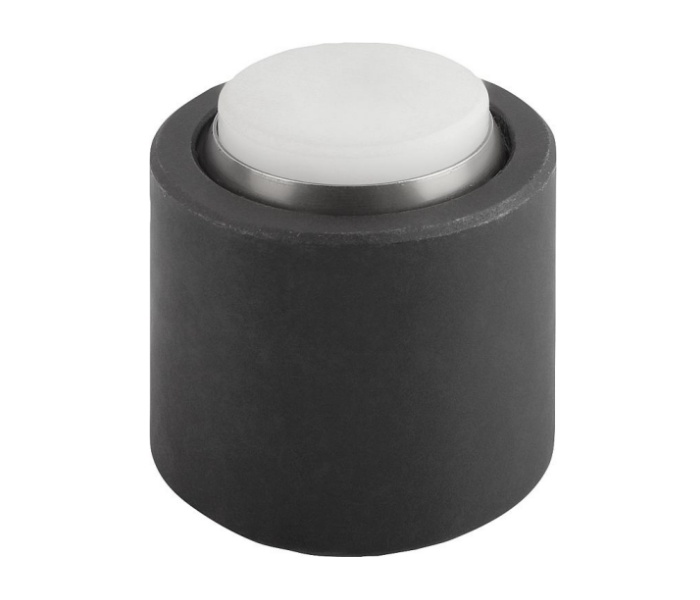
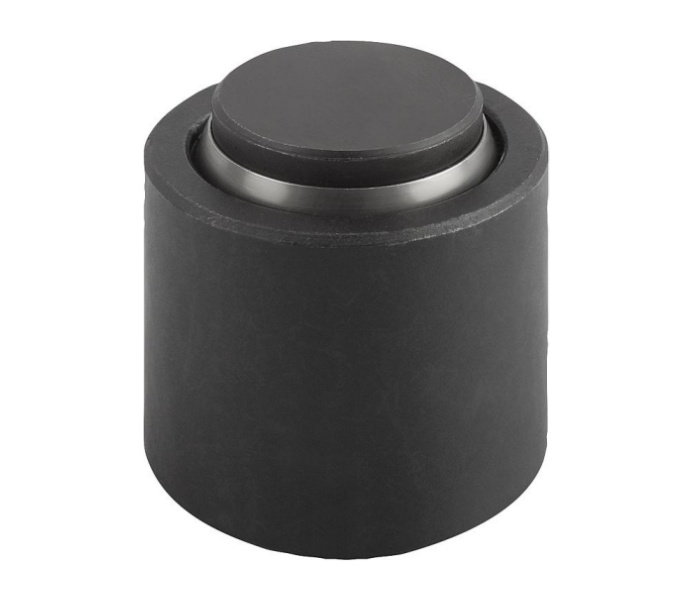
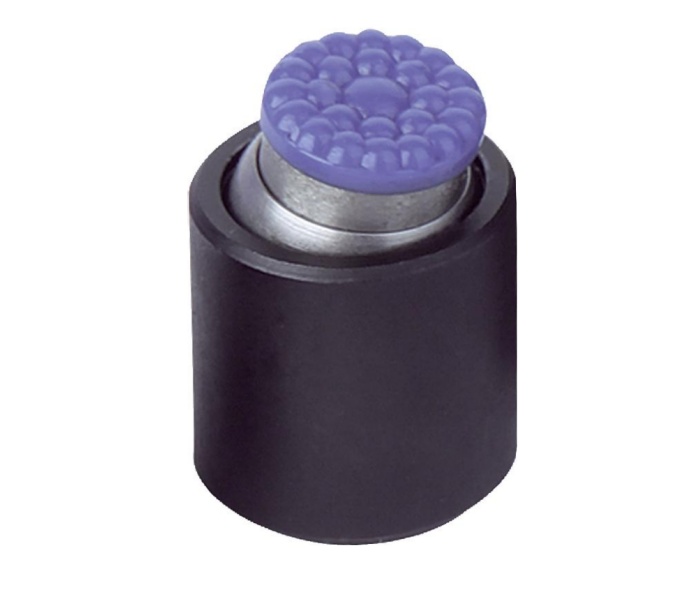
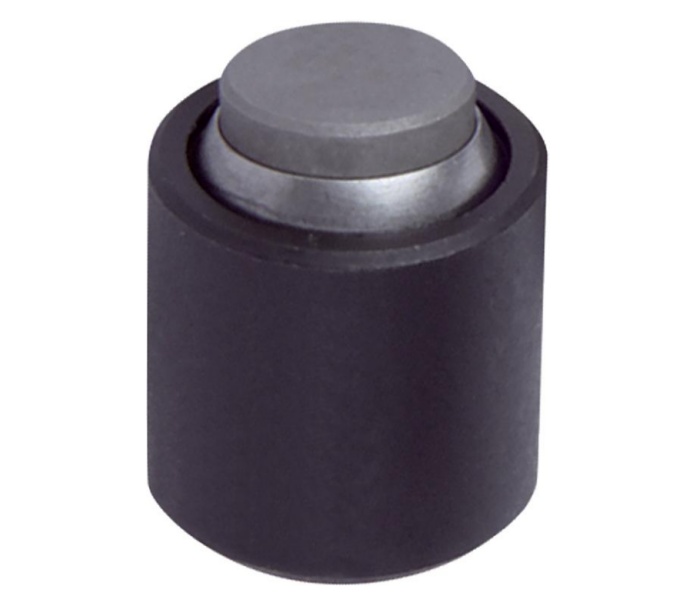
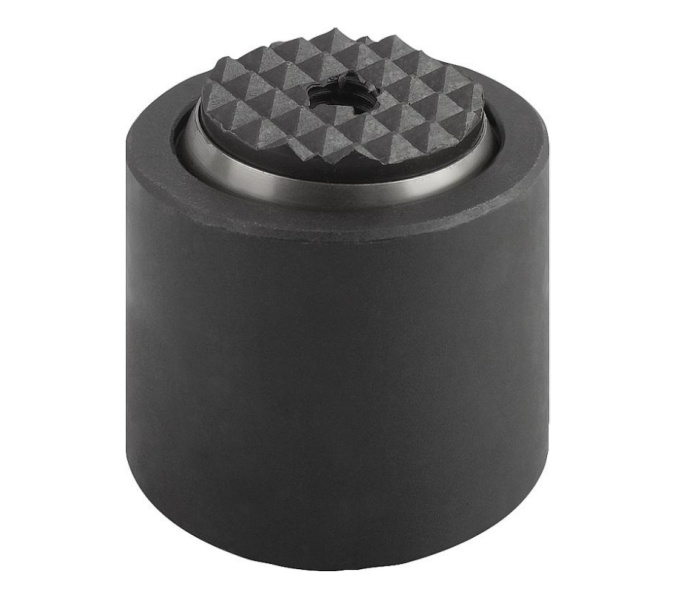
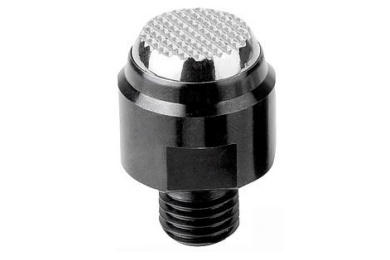
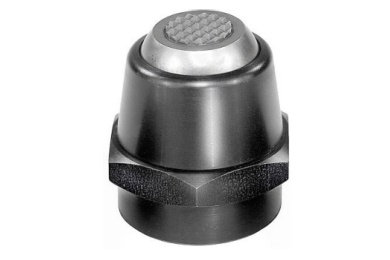
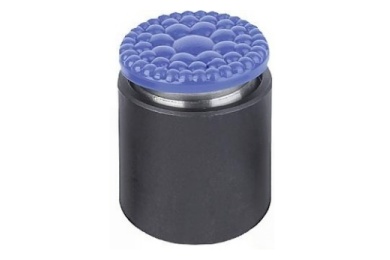
自调支撑钉 K0285
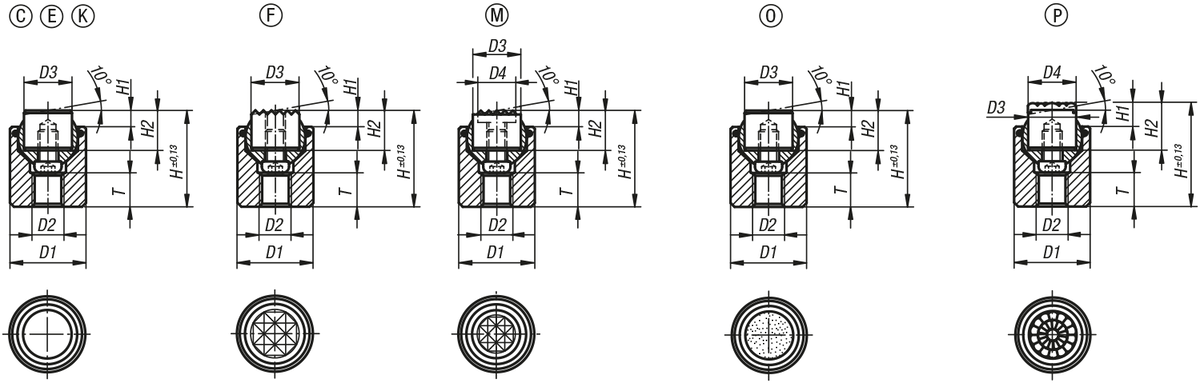
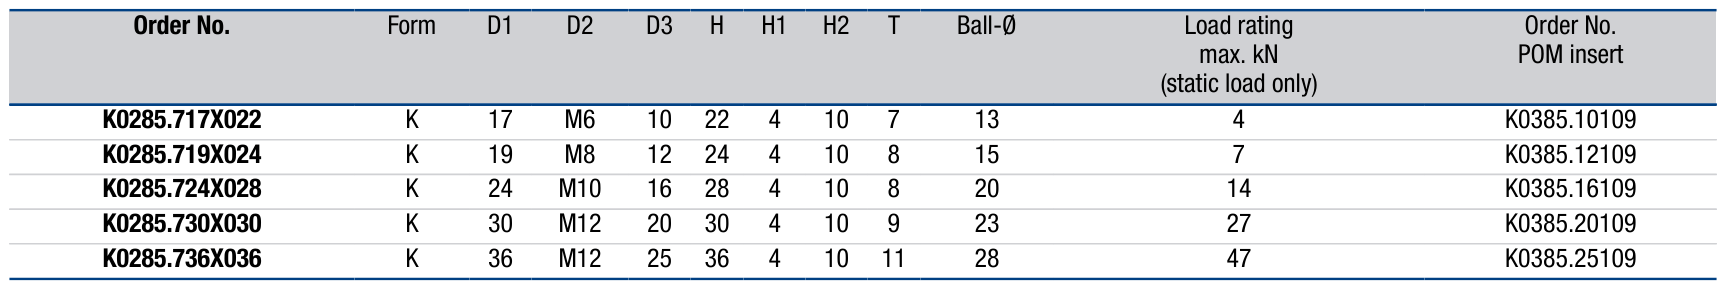
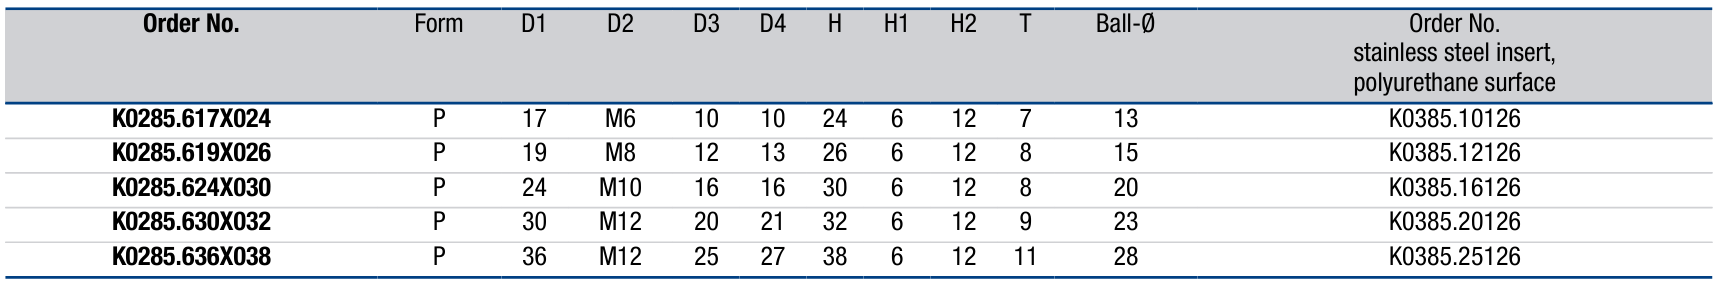
KIPP K0285 为压入套筒式自调支撑,内置 O-ring 防尘,镶件独立可更换;和 K0284 同属压入套筒系列,但承载更大、尺寸规格更大,用于工装多点支撑,适配 CNC 夹具
下载产品pdf
咨询报价
产品参数
产品特点
注意事项
压入套筒结构
:圆筒本体,过盈压入工装底板底孔,无外螺纹,安装后表面平整无凸起。
内置 O 型圈防尘密封
:隔绝铁屑与切削液,防止球副卡滞,适合量产加工环境;球头自带防转结构,受压摆动时不会旋转划伤工件表面。
可互换接触镶件(K0385 系列镶件)
:镶件磨损后单独更换,套筒本体可重复使用,降低长期工装成本;借助内六角螺钉可轻松取出球头组件KIPP KR。
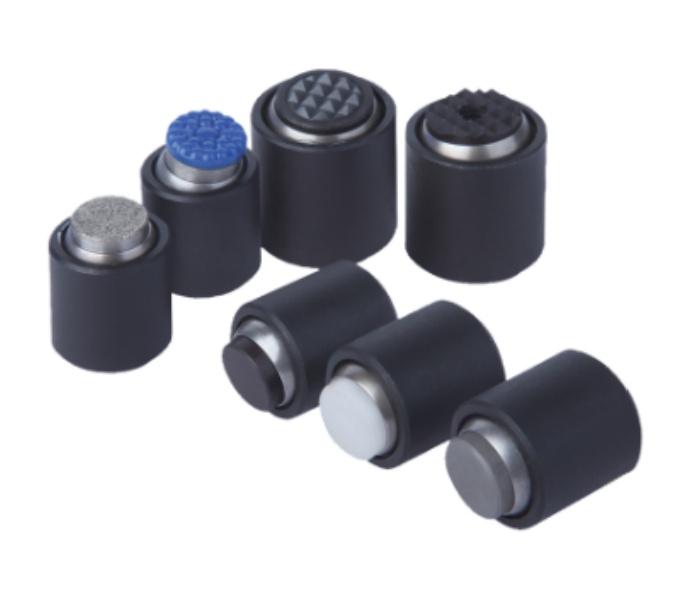
多类型接触面(Form)
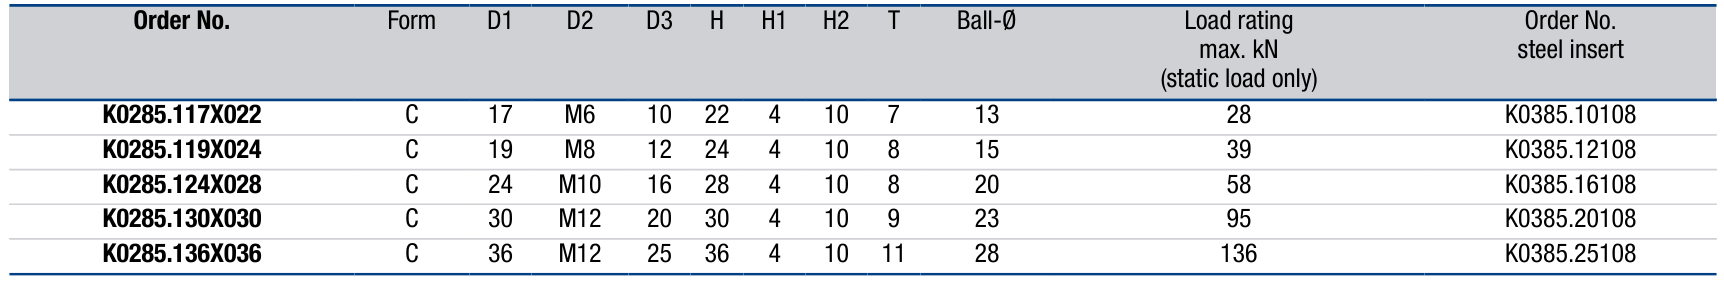
C:淬火钢,光滑平面
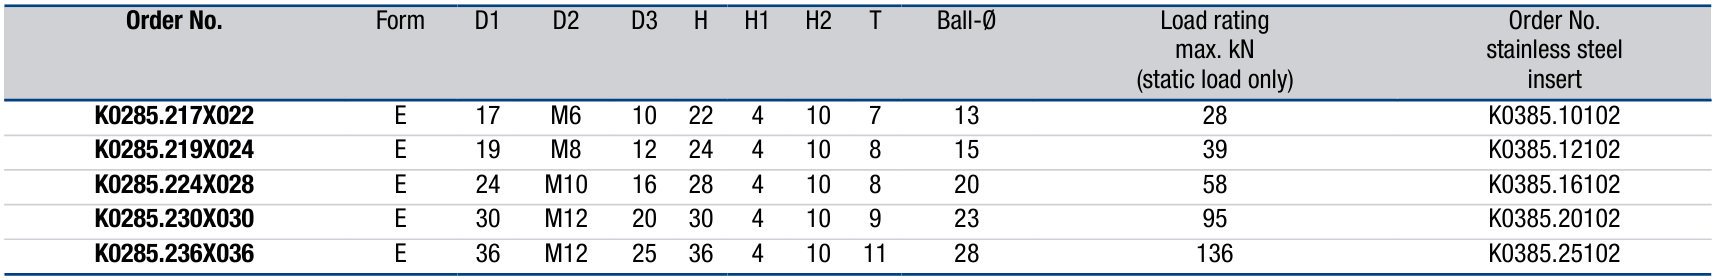
E:不锈钢光滑面,防锈
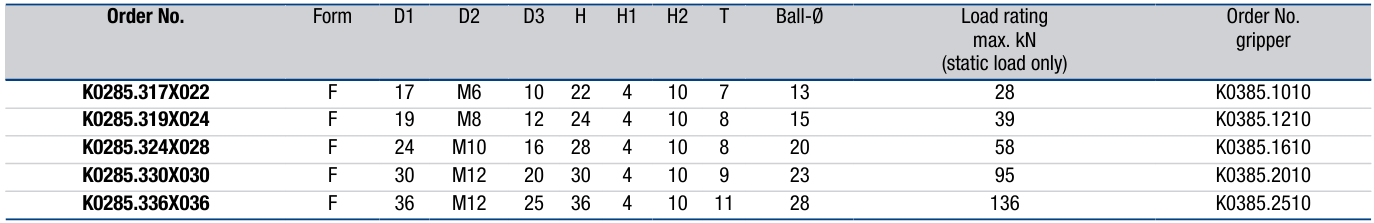
F:淬火钢菱形防滑花纹
K:POM 白色镶件,保护精加工面,防压痕
M:硬质合金菱形防滑镶件,高耐磨重载
O:不锈钢基体金刚石浸渍面,低压力强防滑
P:不锈钢基底聚氨酯表层,保护软质、光亮工件,不留压痕KIPP
材质
:本体碳钢调质 + 发黑氧化;球头不锈钢淬火;各类镶件对应如上材质。
摆动补偿角度约 10°
,用于补偿工件底面微小倾斜,消除过定位,避免夹紧变形。
静态承载设计
,大规格型号静态载荷更高,适合重型铸件、锻件毛坯支撑
使用场景:
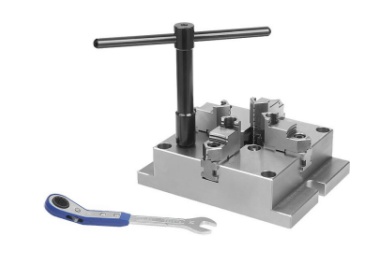
CNC 加工中心、铣床工装,搭配 K1836/K1837 固定式卡盘组成整套夹具。
工装底板不允许外螺纹凸起,需要平整安装面。
重型毛坯件(铸件、锻件)多点支撑,工件底面存在平面度误差。
量产连续加工,铁屑、切削液多,需要防尘结构延长支撑寿命。
精加工铝件、抛光件选用 K/P 镶件;光滑易打滑工件选用 O 金刚石面;长期高频工装选用 M 硬质合金镶件。
检具、焊接工装,作为支撑点、挡点、推力垫使用。
使用注意事项:
压入底孔公差严格
:底孔尺寸必须遵循 KIPP 推荐公差;压入过紧会锁死球头,丧失自调摆动功能;压入过松,受力后支承垫移位。
摆角上限约 10°
,工件倾斜量超过该角度,无法完全贴合,单点受力压伤工件;倾斜偏差大优先选用 K0283。
仅静态支撑,不可承受冲击载荷
;切削振动较大工况,安全载荷建议取额定载荷 50% 以内。
K (POM)、P (聚氨酯) 镶件不耐高温,持续高温切削环境会软化变形,慎用。
F 菱形花纹、M 硬质合金花纹、O 金刚石面会在工件表面留下压痕,成品精加工面禁止选用。
O 型圈仅防尘,不能抵御高压切削液持续冲刷,高压喷淋工况建议外部防护。
更换镶件时,务必清理套筒内部球座铁屑,异物会造成球头摆动卡顿,定位失准。
演示视频
推荐同款类型产品
固定式四爪夹头 K1837
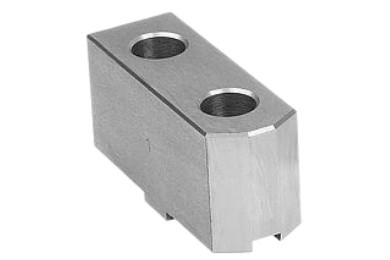
钢制软爪 K1838
自调支撑钉 K0282
自调支撑钉 K0283
自调支撑钉 K0284
下载申请
姓名
公司名称
邮箱
电话
提交









 商城